Pysy ajan tasalla Ledrobitin uusimmista teknologisista edistysaskeleista, patenttisaavutuksista ja maailmanlaajuisista markkinoiden laajennuksista, kun jatkamme innovointia teollisuusautomaation alalla.
Laajamittaisessa betonielementtipollarivalmistuksessa tasaisen pinnanlaadun saavuttamisesta jokaisessa yksikössä on tullut suuri haaste tuottajille. Samalla kun tuotantomäärät kasvavat edelleen, kuntarakentamisen, viherrakentamisen ja kaupallisten hankkeiden asiakkaat vaativat korkeampaa visuaalista yhtenäisyyttä ja viimeistelyn tarkkuutta.
Valmistajille, jotka toimittavat satoja tai tuhansia identtisiä pollareja, laadun tasaisuus ei ole enää pelkkä tuotannon vaatimus – se vaikuttaa suoraan toimitusten vastaanottamiseen, projektin ulkonäköön ja yleiseen valmistuksen tehokkuuteen.
Perinteisillä manuaalisilla kiillotusmenetelmillä on usein vaikeuksia säilyttää sama viimeistelytulos koko tuotantoerässä. Tämän seurauksena automatisoidusta kiillotustekniikasta on tulossa yhä tärkeämpi ratkaisu nykyaikaisen betonielementituotannon laadunvalvonnan parantamiseksi.
Betonielementtipollarien massatuotannossa yksittäisten kappaleiden välillä voi helposti ilmaantua eroja pinnan sileydessä, viisteen säteessä ja kokonaispyörisyydessä. Nämä vaihtelut voivat olla hyväksyttäviä pienimuotoisessa tuotannossa, mutta niistä tulee kriittisiä projekteissa, jotka vaativat korkeaa visuaalista yhtenäisyyttä.
Kunnalliset infrastruktuurihankkeet, maisemarakentaminen ja kaupalliset asennukset vaativat usein pollarit säilyttääkseen saman ulkonäön asennuksen jälkeen. Pienetkin erot pinnan viimeistelyssä tai reunakäsittelyssä voivat johtaa asiakkaiden valituksiin, ylimääräiseen lajitteluun tai kalliisiin korjauksiin.
Peruskysymys ei ole pelkkä operaattorin taito. Laadunvaihtelu on sen sijaan luonnollinen rajoitus manuaalisille prosesseille, joissa jokainen kiillotustoiminto riippuu ihmisen toiminnasta.
Manuaalinen pollarin kiillotus kohtaa kolme suurta haastetta, kun valmistajat tarvitsevat vakaata laatua suurissa tuotantomäärissä.
Manuaalisessa kiillotuksessa käytetty hiontavoima vaihtelee kuljettajien välillä ja voi vaihdella myös työvuoron aikana väsymyksen vuoksi. Eri painetasot vaikuttavat suoraan pinnan sileyteen, materiaalinpoistonopeuteen ja lopulliseen ulkonäköön.
Käsikäyttöinen hionta riippuu suuresti työntekijän kokemuksesta. Liikerata, kiillotuspeitto ja käsittelyjärjestys voivat vaihdella operaattorikohtaisesti, mikä vaikeuttaa täsmälleen saman pintakäsittelyn toistamista jokaisessa pollareissa.
Manuaalinen käyttö aiheuttaa usein eroja sykliaikoihin. Työntekijät voivat lyhentää käsittelyaikaa tuotantopaineen kasvaessa, mikä aiheuttaa epätäydellistä kiillotusta, kun taas pidempi käsittely voi johtaa tarpeettomaan materiaalin poistoon.
Nämä muuttujat tekevät erän laadunvalvonnasta erittäin riippuvaisia operaattorin suorituskyvystä, mikä luo haasteita standardoituun tuotantoon pyrkiville valmistajille.
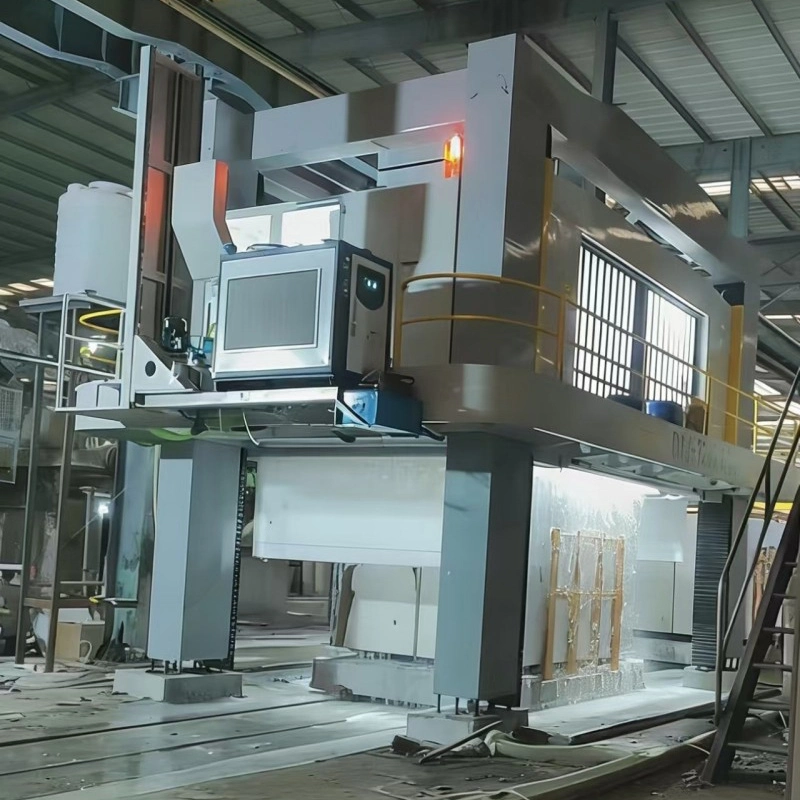
Moniasemaisen pollarikiillotuskoneen tärkein etu on manuaalisen vaihtelun korvaaminen ohjatuilla mekaanisilla parametreillä.
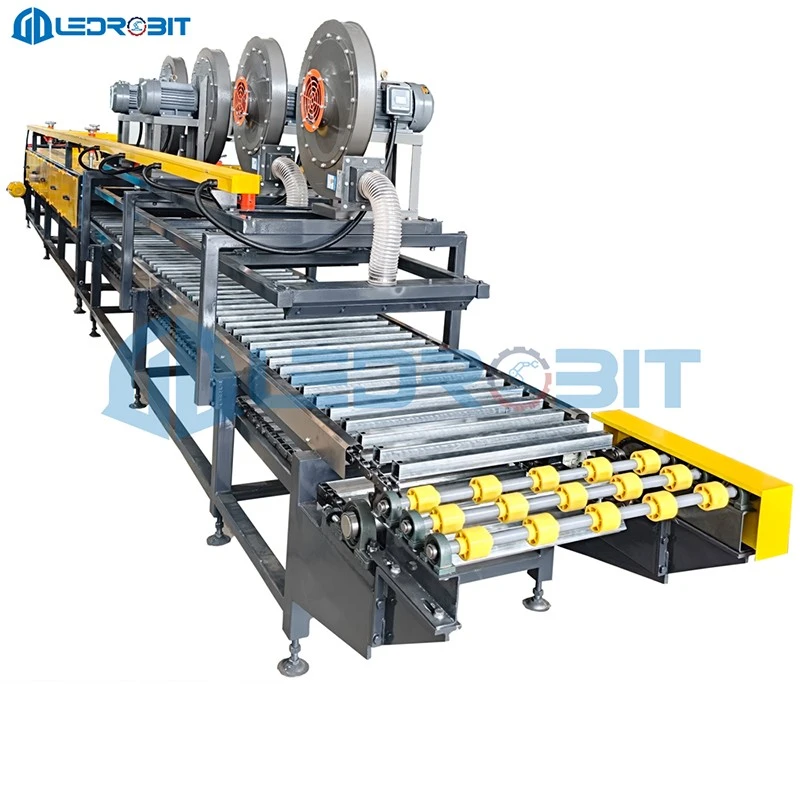
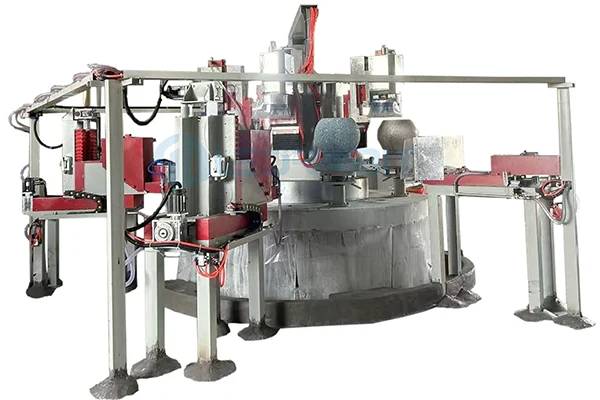
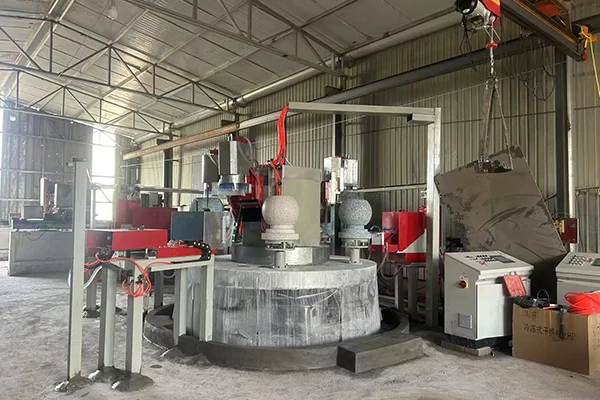
Vuonna a5-asemainen automaattinen pollarin kiillotuskone, jokainen asema toimii synkronoiduilla syöttöjärjestelmillä, yhdenmukaisilla paineasetuksilla ja standardoiduilla käsittelyreiteillä. Tämä varmistaa, että jokainen pollari saa samat kiillotusolosuhteet koko tuotantosyklin ajan.
Käsitteletpä sitten ensimmäistä kappaletta tai viidennenkymmenennen kappaletta erässä, kone säilyttää saman hiontavoiman, liikekuvion ja viimeistelyn keston. Tämä luo ennustettavan tuotantostandardin, jota on vaikea saavuttaa manuaalisilla toimilla.
Johdonmukaisuus liittyy läheisesti käsittelyaikaan. Automaattinen kiillotusprosessi luo kiinteän tuotantorytmin, jolloin hiontajaksoa ohjataan noin4 minuuttia per kappale.
Tämä sykliaika määräytyy koneen parametrien mukaan, mukaan lukien syöttönopeus, karan nopeus ja ohjelmoitu työstöpolku. Toisin kuin manuaalisessa kiillotuksessa, jossa nopeus muuttuu työntekijän olosuhteiden mukaan, automatisoidut laitteet varmistavat, että jokaiselle pollarille suoritetaan sama käsittelyaika.
Tämä koneohjattu lähestymistapa eliminoi yleiset laatuongelmat, jotka johtuvat kiireellisistä toiminnoista tai liiallisesta kiillotuksesta, ja auttaa valmistajia säilyttämään vakaat viimeistelystandardit suurissa erissä.
Betonipollarin viimeistelyssä viisteen laatu on tärkeä kokonaisulkonäköön vaikuttava tekijä. Epätasaiset viistekulmat tai epätasainen reunakäsittely voi tulla havaittavaksi, kun useita pollareita asennetaan yhteen.
Tukeva viistelaitteisto käyttää mekaanista profilointi- ja asemointijärjestelmää käsittelypolun ohjaamiseen säilyttäen viisteen säteen toleranssin±1 mm.
Tämä toistettavan tarkkuuden taso varmistaa, että saman tuotantoerän pollarit säilyttävät tasaisen reunan ulkonäön. Tasaista kohdistusta ja visuaalista harmoniaa vaativissa projekteissa mekaaninen tarkkuus tarjoaa merkittävän edun manuaalisiin viimeistelymenetelmiin verrattuna.
Automaattisia kiillotuslaitteita valitessaan valmistajien tulee keskittyä yksittäisen työkappaleen viimeistelyn lisäksi myös koko tuotanto-erän toistettavuuteen.
Kolme keskeistä tekijää on otettava huomioon:
Luotettavan järjestelmän tulee säilyttää yhdenmukaiset toimintaparametrit kaikissa asemissa, jotta jokainen työkappale saa samat käsittelyolosuhteet.
Vakaa prosessointiaika antaa valmistajille mahdollisuuden saavuttaa ennustettavaa tuotantoa ja säilyttää tasaisen pinnan laadun pitkien tuotantoajojen ajan.
Kriittiset prosessit, kuten viisto, vaativat tarkan mekaanisen paikantamisen yhtenäisen ulkonäön saavuttamiseksi suurissa määrissä valmiita tuotteita.
Nykyaikaisille betonielementtien valmistajille automaation suurin arvo ei ole vain yksittäisen pollarin ulkonäön parantaminen, vaan sen varmistaminen, että sadat tuotteet voivat saavuttaa saman laatustandardin.
Moniasemainen automatisoitu kiillotustekniikka muuttaa viimeistelytoiminnot työntekijästä riippuvaisesta prosessista kontrolloiduksi valmistusprosessiksi, jolla on ennustettavat parametrit, toistettava tarkkuus ja parannettu laadunhallinta.
Standardoitujen elementtituotteiden kysynnän kasvaessa automatisoiduilla kiillotusratkaisuilla on yhä tärkeämpi rooli auttaessaan valmistajia saavuttamaan korkeampi tuotantovarmuus ja vahvempi markkinakilpailukyky.