Pysy ajan tasalla Ledrobitin uusimmista teknologisista edistysaskeleista, patenttisaavutuksista ja maailmanlaajuisista markkinoiden laajennuksista, kun jatkamme innovointia teollisuusautomaation alalla.
Pohjois-Amerikan betonielementtiteollisuudessa betonipollareja käytetään laajalti kunnallisissa maisemissa, pysäköintitiloissa, kaupallisissa kiinteistöissä ja turvallisuussovelluksissa. Vakaa markkinakysyntä ja kasvavat vaatimukset suuria määriä tarjontaa, elementtivalmistajat etsivät jatkuvasti tapoja parantaa tuotannon tehokkuutta säilyttäen samalla tuotteiden laadun.
Pinnan viimeistely on kuitenkin edelleen yksi pollarituotannon haastavimmista vaiheista. Perinteiset manuaaliset kiillotusmenetelmät luovat usein tuotannon pullonkauloja epävakaan prosessointinopeuden, epäjohdonmukaisen viimeistelyn ja korkeiden työvoimavaatimusten vuoksi. Työvoimakustannusten noustessa ja ammattitaitoisten työntekijöiden rekrytoinnin vaikeutuessa automatisoidusta kiillotustekniikasta on tulossa tärkeä ratkaisu nykyaikaisille betonielementtitehtaille.
Monille betonielementtien valmistajille kiillotus on kriittinen vaihe, joka vaikuttaa suoraan yleiseen tuotantorytmiin. Kun kiillotusprosessi ei pysty pysymään valu-, kovetus-, viiste- ja pakkausmenetelmien tahdissa, koko valmistustyön aikana voi esiintyä viiveitä.
Suuret kunnalliset ja kaupalliset tilaukset vaativat satoja tai jopa tuhansia identtisiä pollareita, joiden pinta on tasainen. Näissä olosuhteissa täysin manuaaliseen kiillotukseen luottaminen luo haasteita vakaan tuotannon ylläpitämisessä ja tiukkojen toimitusaikataulujen noudattamisessa.
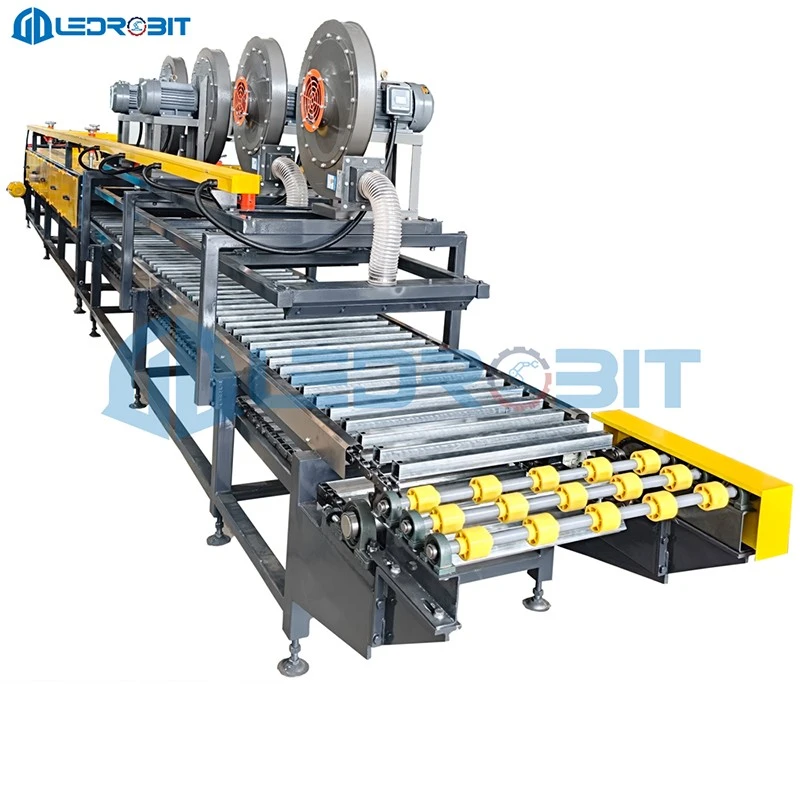
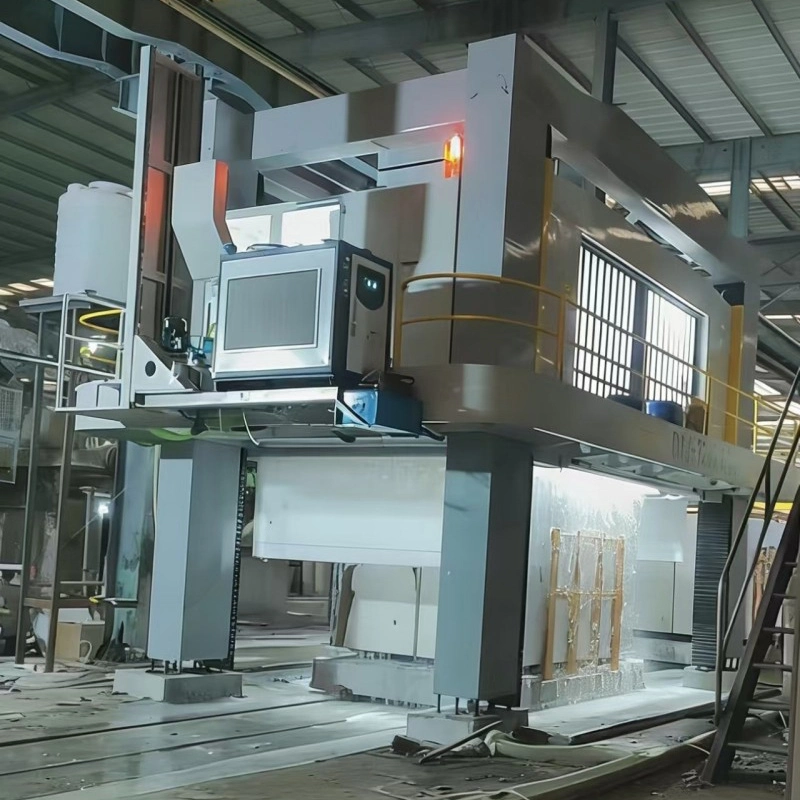
Anautomaattinen pollarin kiillotuskoneauttaa valmistajia voittamaan nämä rajoitukset ottamalla käyttöön hallitun ja toistettavan viimeistelyprosessin, jonka ansiosta kiillotustoimenpiteet vastaavat nykyaikaisia suuria tuotantomääriä koskevia vaatimuksia.
Vaikka manuaalista kiillotusta on käytetty laajasti jo vuosia, siihen liittyy useita rakenteellisia rajoituksia, kun tuotantomäärät lisääntyvät.
Manuaalinen hiontanopeus riippuu suuresti käyttäjän kokemuksesta ja fyysisestä kunnosta. Työajan pidentyessä väsymys voi heikentää tuottavuutta ja aiheuttaa epäjohdonmukaisia tuotantosyklejä. Tämän vuoksi tehtaiden on vaikea ennustaa tarkasti päivittäistä tuotantoa.
Kiillotetun pollarin lopullinen ulkonäkö riippuu suuresti käyttäjän tekniikasta, hiontapaineesta ja työstökokemuksesta. Työntekijöiden väliset erot voivat johtaa epätasaisiin pintakäsittelyihin, mikä vaikuttaa suurissa projekteissa vaadittavaan visuaaliseen yhtenäisyyteen.
Betoniset pollariaihiot voivat painaa useita satoja kiloja, mikä vaikeuttaa manuaalista liikuttamista, asettamista ja kääntämistä. Toistuva käsittely ei ainoastaan lisää työvoimakustannuksia, vaan myös lisää työpaikan turvallisuusriskejä.
Nämä rajoitukset korostuvat tuotantohuippujen aikana, kun valmistajien on suoritettava suuret erätilaukset lyhyemmässä toimitusajassa.
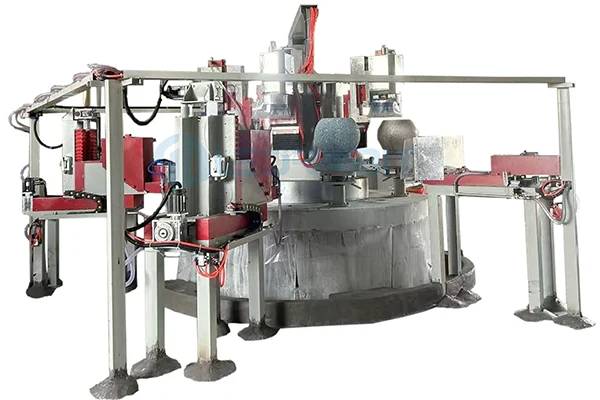
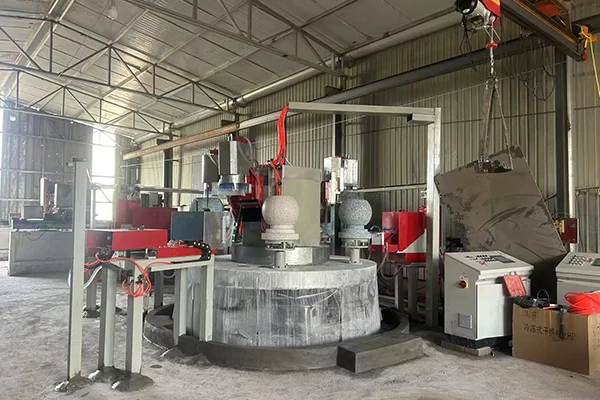
Moniasemaisen kiillotusjärjestelmän tärkein etu on rinnakkaiskäsittely. Sen sijaan, että suorittaisit yhden työkappaleen kerrallaan, a5-asemainen automaattinen pollarin kiillotuskonevoi käsitellä useita työkappaleita samanaikaisesti, mikä parantaa merkittävästi tuotantokapasiteettia samalla tehtaalla.
OttamallaDMJ-5 pollarikiillotuskoneesimerkiksi hiontajakso on noin4 minuuttia per kappale. Tämä vakaa käsittelyaika saavutetaan säädellyllä syöttönopeudella, tasaisella jauhatuspaineella ja kiinteillä mekaanisilla parametreilla.
Toisin kuin manuaalisissa toiminnoissa, joissa tuotantonopeus vaihtelee työntekijöiden välillä, automaattinen kiillotus luo koneohjatun tuotantorytmin. Näin valmistajat voivat paremmin arvioida tuotantoa, aikatauluttaa tilauksia ja parantaa yleistä tuotannon hallintaa.
Tuotannon lisäämisen lisäksi automaatio tarjoaa merkittäviä etuja tuotteiden yhtenäisyydessä.
Kunnallisissa ja kaupallisissa hankkeissa käytettävien betonielementtien osalta ulkonäön tasaisuus on usein tärkeä vaatimus. Automaattiset paikannus- ja profilointijärjestelmät varmistavat, että jokainen työkappale saa saman käsittelykäsittelyn.
Viisteusprosessin aikana sovitettu viistelaitteisto voi säilyttää viisteen säteen toleranssin±1 mm. Tämä tarkkuus saavutetaan mekaanisilla paikannus- ja profilointimekanismeilla käyttäjän harkinnan sijaan, mikä tarjoaa luotettavamman toistettavuuden erätuotannossa.
Valmistajille, jotka tuottavat suuria määriä standardoituja pollareja, tämä yhtenäisyystaso auttaa vähentämään laadun vaihtelua ja parantaa lopputuotteen esittelyä.
Automaattisia kiillotuslaitteita arvioidessaan elementtien valmistajien tulee keskittyä useisiin tärkeisiin teknisiin tekijöihin.
Työasemien määrä vaikuttaa suoraan tuotantokapasiteettiin. Useamman aseman suunnittelu mahdollistaa useiden pollarien samanaikaisen käsittelyn, mikä lisää tehoa ilman, että laite laajenee merkittävästi.
Raskaiden betonikomponenttien käsittely on suuri työvoimahaaste. The DMJ-5 automaattinen kiillotuskonetukee työkappaleita aina300kg, mikä vähentää manuaalisten nosto- ja kääntötoimintojen tarvetta ja parantaa työpaikan turvallisuutta.
Laitteiden yhteensopivuus yleisten pollarikokojen kanssa on välttämätöntä tuotannon joustavuuden kannalta. DMJ-5 tukee käsittelyhalkaisija-aluettaφ400-600mm, joka kattaa monet Pohjois-Amerikan markkinoilla käytetyt valtavirran pollarit ja auttaa valmistajia lyhentämään laitteiden säätöaikaa.
Koska betonielementtiteollisuus kohtaa edelleen nousevat työvoimakustannukset, kasvavat tilausmäärät ja korkeammat laatuodotukset, automatisoinnista on tulossa välttämätön askel pitkän aikavälin kilpailukykyä hakeville valmistajille.
Viiden aseman automatisoitu pollarin kiillotusratkaisu ei ole suunniteltu vain lisäämään tuotantonopeutta. Vielä tärkeämpää on, että se muuttaa kiillotuksen työvoimasta riippuvaisesta toiminnasta standardoiduksi valmistusprosessiksi, jolla on ennustettava tuotanto, vakaa laatu ja parannettu turvallisuus.
Betonielementtitehtaille, jotka tavoittelevat vähäistä tuotantoa ja skaalautuvaa kasvua, automatisoitu kiillotustekniikka on käytännöllinen investointi tehokkaampaan ja luotettavampaan tuotantoon.